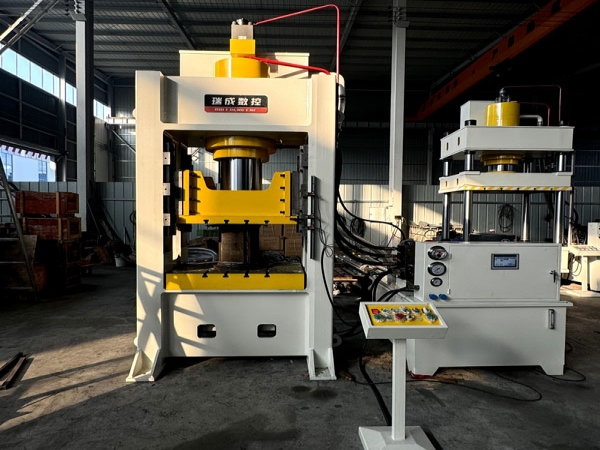
250吨闭式液压机为什么在深拉伸工艺中比四柱结构更受关注?关键在于封闭应力回路。当拉伸件面积较大或模具存在偏载时,开放式或四柱式机身在满载下会产生框架弹性变形,而闭式框架将压制力封闭在机身内部循环,整体刚性显著提升。该设备工作台面1000x800,开口800,行程500,配备多杆顶出液压垫与PLC触摸屏。
多杆顶出液压垫通过多个顶杆同步作用于模具压边圈,在深拉伸过程中提供均匀的压边力分布。PLC触摸屏实现压力、行程、保压时间的数字化设定与存储,风冷系统为连续拉伸作业提供油温控制。

250吨闭式液压机的核心特点围绕封闭框架刚性、多杆液压垫与数字控制
闭式框架采用整体焊接或铸造的H型箱体结构,压制力在上横梁、立柱与底座之间形成封闭应力回路。250吨满载压制时,机身变形被约束在框架内部,不向外释放。与四柱结构依靠立柱预紧力抵抗偏载不同,闭式框架通过箱体壁板直接承力,在模具偏载或 asymmetric 拉伸工况下,滑块倾斜量更小,有助于保持成型零件的壁厚均匀性和尺寸精度。
多杆顶出液压垫通过多根顶杆将液压垫缸的压力均匀传递至模具压边圈。在深拉伸过程中,板料边缘需要被持续压紧以防止法兰区起皱,同时中心区域需被平滑拉入模腔。多杆布局使压边力在模具周边分布更均匀,减少单缸下顶缸常见的局部压力集中,降低薄板拉伸时的起皱和拉裂风险。
PLC触摸屏提供压力、行程、保压时间、液压垫压力等多组参数的数字化设定界面。深拉伸工艺通常需要多段速度控制:快速下行、慢速拉伸、保压、卸荷、回程。PLC可存储多组工艺配方,多品种切换时调用即可运行,减少人工调试时间,有助于保持不同批次零件的成型一致性。
风冷系统通过强制空气对流降低液压油温度。深拉伸工艺中,滑块在慢速拉伸阶段需要持续供油,系统发热量高于普通压装。风冷装置在连续作业时将油温控制在合理范围,维持油液粘度与系统压力输出的稳定性,减少因油温升高导致的密封件老化和压力波动。
250吨闭式液压机的工程解析与选型要点
在评估250吨闭式液压机的深拉伸能力时,250吨的公称力决定了设备能克服的最大材料变形抗力与压边摩擦力之和。闭式框架将这一压制力封闭在箱体壁板内部,上横梁承受弯矩,立柱承受拉压,底座承受反力。这种封闭应力传递路径使机身在满载时的整体变形量小于同等吨位的开式结构,模具上下模的平行度在压制全程保持稳定,有助于减少深拉伸件底部的厚度不均和边缘起皱。
多杆顶出液压垫的工作原理是通过独立液压缸驱动多根顶杆,将压边力传递至模具压边圈。与单缸下顶缸相比,多杆布局在模具周边形成多个支撑点,压边力分布更接近均匀环形载荷。在深拉伸工艺中,压边力需要随拉伸深度动态调整:初始阶段压边力较大以抑制起皱,随着材料逐渐流入模腔,压边力需适当降低以减小拉伸阻力。PLC触摸屏可通过编程实现液压垫压力的分段控制,匹配不同材料和板厚的拉伸工艺曲线。
从开口800与行程500的组合来看,模具最大闭合高度约300。结合台面1000x800,模具平面轮廓需控制在此范围内,并预留压板固定空间。采购时需根据拉伸件的深度、法兰宽度和模具结构核算闭合高度是否匹配,同时确认多杆液压垫的顶杆布局与模具压边圈的受力点对应。
闭式框架的箱体壁厚和焊缝质量直接决定长期抗偏载能力,采购时建议确认机身应力消除工艺与满载变形量检测数据。
本机不适合需要三面敞开操作空间的大型结构件校正或频繁侧面换模的场景;当工艺要求极大的正面和侧面操作空间时,更适合评估龙门液压机。当工艺需要可编程速度曲线和更高节能要求时,可进一步评估伺服液压机配置。
250吨闭式液压机技术参数覆盖主缸、行程、开口与液压垫配置
| 产品名称 | 250吨闭式液压机 |
|---|---|
| 公称力 | 250吨 |
| 工作台面 | 1000x800 |
| 开口 | 800 |
| 行程 | 500 |
| 液压垫 | 多杆顶出液压垫 |
| 控制系统 | PLC触摸屏 |
| 冷却方式 | 风冷 |
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
机身结构:闭式框架(H型箱体),封闭应力回路,提供整体刚性与抗偏载能力。
主缸:250吨主缸,提供核心压制力。
液压垫:多杆顶出液压垫,提供均匀分布的压边力与顶出力。
控制系统:PLC触摸屏,实现压力、行程、保压时间等参数数字化设定与存储。
冷却系统:风冷装置,用于连续作业时降低液压油温度。
安装调试与维护要点
安装前需检查地基承载力与水平度,闭式框架整机重量较大,地脚螺栓需按规范紧固,防止满载压制时机身位移。
调试时核对滑块行程500与开口800的实际尺寸,检查多杆液压垫各顶杆的同步性,确保压边力均匀传递。
日常维护需保持液压油清洁度,定期检查风冷器散热翅片,清理灰尘以维持散热效率,监测油温变化趋势。
长期停机后应空载运行数分钟,确认主缸与液压垫动作正常后再加载,检查PLC程序与传感器信号是否准确。
常见问题围绕250吨闭式液压机的结构优势、液压垫能力与工艺控制展开
闭式框架液压机比四柱液压机贵在哪里?深拉伸值得选吗?
闭式框架采用整体箱体结构,压制力在框架内部形成封闭应力回路,机身整体刚性和抗偏载能力高于四柱结构。在深拉伸工艺中,模具偏载或大面积板料成型时,闭式框架能保持更高的滑块平行度,减少零件壁厚不均。若拉伸件面积大、精度要求高或模具寿命敏感,闭式框架的结构优势值得投入。
多杆顶出液压垫和普通下顶缸在拉伸工艺中有什么区别?
普通下顶缸通过单点或少数顶杆传递压边力,在模具周边容易产生压力集中。多杆顶出液压垫通过多根顶杆同步作用,使压边力在模具周边分布更接近均匀环形载荷,减少局部起皱或拉裂风险。对于深拉伸件或薄板材料,多杆布局能提供更稳定的材料流动控制。
250吨闭式液压机连续拉伸时风冷系统能控制油温吗?
风冷系统通过强制空气对流散热,适合中等节拍的连续拉伸作业。深拉伸工艺中慢速拉伸阶段持续供油,发热量高于普通压装。若环境温度较高或节拍极快,风冷散热能力可能受限,需评估是否升级水冷系统或调整工作间歇时间,以维持油液粘度与系统压力稳定。
PLC触摸屏在拉伸工艺中具体控制哪些参数?
PLC触摸屏可设定和存储主缸压力、滑块下行速度、拉伸速度、保压时间、液压垫压力及顶出行程等参数。深拉伸工艺通常需要多段速度控制,PLC可按程序实现快速下行、慢速拉伸、保压、卸荷的自动切换,并存储多组配方供不同零件调用,减少人工调试时间。