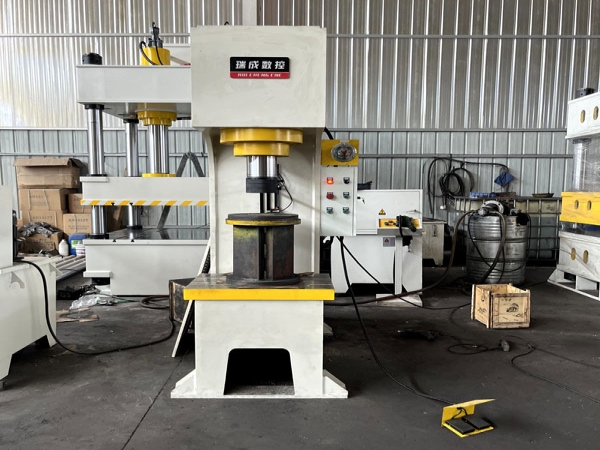
单臂金属校正液压机是C型结构的液压校正设备,并不适合任意尺寸重型钢梁的长轴校正;100吨出力和320 mm行程更适合处理轴件、杆件、板件及支架的局部变形。开口700、台面700x500和喉深280为局部校正提供了可核算的工件摆放范围。
该设备面向机械加工厂、轴类零件制造商和金属加工车间,用于重载金属校正中的局部变形处理。单臂结构便于从侧面接近工件,也便于在校正过程中观察变形位置。

单臂金属校正液压机的应用场景集中在轴件、杆件、板件和支架局部变形校正
轴件局部校正通常针对局部弯曲或装配后变形,操作者将变形位置放置在压头下方,通过100吨出力逐步施加校正压力。320 mm行程可覆盖短距离下压与回程,喉深280限制工件伸入机身内侧的范围,适合轴件局部区域而非全长校直。
杆件和板件的局部变形校正需要工件在台面700x500上稳定支撑。开口700为杆件或板件翻动、找正和更换支撑点预留空间。单臂结构便于操作者从侧面观察变形位置,减少反复吊装带来的位置偏差。
支架类工件常在焊接或加工后出现局部偏移与角度变化。校正时需要根据变形点选择压头作用位置,并结合行程320分步加压。C型开口便于接近支架边缘,适合小批量、多个变形点逐个处理。
喉深280限制工件伸入机身内侧的距离,校正点应尽量靠近机身,避免长悬伸造成偏载和挠度放大。
本机不适合长轴全长校直,也不是重型钢梁大跨度弯曲校正的合适选择;当工件长度超过台面和喉深可支撑范围,或需要更高抗偏载能力时,更适合评估四柱液压机或闭式框架液压机。
重载金属校正液压机的行业应用面向机械加工、轴类零件和金属加工车间
-
机械加工厂:轴件、杆件、板件在加工过程中出现局部变形,需要通过可控压力进行定点校正。
-
轴类零件制造商:轴类零件在切削或热处理后存在局部弯曲,需要结合行程和喉深评估校正点位置。
-
金属加工车间:支架和板件焊接后产生角度变化,需要单臂开口和台面支撑完成局部整形。
轴件局部校正液压机的核心特点围绕喉深、行程和台面配置
-
轴件局部校正场景下,100吨出力配合320 mm行程,可在变形点附近分步施加压力。单臂结构便于观察压头与工件接触位置,有助于减少一次加压过大造成的偏差。
-
杆件和板件校正场景中,开口700为工件找正提供高度空间,台面700x500支撑局部区域。操作者可根据变形位置调整支撑点,降低工件悬空带来的不稳定。
-
支架校正场景中,C型机身提供侧面接近条件,喉深280界定工件可靠近机身的深度。对于边缘或端部变形,便于将校正点布置在机身内侧。
-
重载金属校正工况中,325齿轮泵与压头电机7.5组成液压动力配置,为持续校正提供稳定流量。该配置适合以局部、间歇校正为主的工作方式。
从开口700与行程320的组合看,滑块回程后仍可留约380的净空,便于工件翻转和更换支撑点。喉深280则进一步限定校正点与机身内侧的距离,超过该范围的长悬伸工件需要另行评估支撑方案。
100吨单臂液压机技术参数覆盖出力、行程、开口、台面与喉深
| 产品名称 | 100吨单臂液压机 |
|---|---|
| 吨位 | 100吨 |
| 电机 | 7.5 |
| 齿轮泵 | 325 |
| 行程 | 320 mm |
| 开口 | 700 |
| 台面 | 700x500 |
| 喉深 | 280 mm |
适用材料取决于成型工艺与零件图纸,具体材质牌号需结合实际零件、板厚及成型温度评估
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
-
单臂结构:C型机身,便于侧面接近校正区域。
-
齿轮泵:325,为液压系统提供流量输出。
-
压头电机:7.5,作为液压动力输入。
常见问题围绕100吨单臂液压机的校正能力、选型与采购确认展开
单臂金属校正液压机适合校正长轴吗?
适合轴件局部变形校正,不适合任意尺寸长轴全长校直。需要核算工件长度、变形位置、所需校正力和偏载程度;喉深280和行程320决定了校正点可布置的范围。
100吨单臂液压机校正支架和板件时要注意什么?
先看台面700x500能否稳定支撑工件,再看开口700是否满足翻动和找正。校正点应尽量靠近机身内侧,避免单边悬伸过大;如果变形区域较长,需要评估是否分工序处理。
单臂液压机和四柱液压机在校正工况怎么选?
单臂液压机操作便利,适合局部校正和侧面接近工件;喉深方向存在挠度,偏载工况需要控制。四柱液压机的滑块平行度和偏载承受能力更适合需要均匀受力的校正,选择时先看工件尺寸与受力方式。
采购100吨单臂液压机需要提供哪些信息?
需要提供工件长度、截面或板厚、变形位置、预期校正力、是否使用工装,以及电源条件。涉及轴件或支架时,还应说明变形点数量和校正顺序,便于确认行程320、开口700、台面700x500和喉深280是否匹配。