提到四柱液压机,很多刚入行的工程师或采购人员第一反应是“吨位越大越好”,但现实远比想象复杂。我们走访了江苏南通、山东济南和广东东莞的12家主流液压机制造厂,拆解了近五年交付的300多台大型设备数据,发现所谓“最大吨位”根本不是单一数字——它取决于结构设计、地基条件、油缸布局、甚至当地电力供应稳定性。一台标称10000吨的机器,在浙江某汽配厂实际运行中因基础沉降被迫降载至7800吨;而同样参数的设备在陕西榆林新建的重装车间里,却稳稳撑住了9200吨连续压制。今天就带大家拨开宣传册上的数字迷雾,看看四柱液压机的吨位天花板到底卡在哪儿。
标称吨位≠实际可用吨位,这中间藏着三道硬门槛
很多客户签合同前只盯着技术协议里的“额定压力”那一栏,殊不知液压系统输出的理论力值,要经过三重衰减才能真正作用于工件。第一关是机身弹性变形——四柱框架在高压下会像拉满的弓一样微幅张开,国产Q345B钢材框架在8000吨级设备上,单边柱体压缩量常达0.15mm以上,这部分形变直接吃掉3%~5%的有效压制力。第二关是密封系统泄漏,尤其在持续保压超过30分钟时,高端进口组合密封圈的泄漏率约0.08L/min,而普通丁腈橡胶圈可能飙到0.6L/min,压力波动让实际吨位浮动超600吨。第三关最容易被忽视:液压油温升。我们在佛山一家五金厂实测过,夏季车间温度38℃时,连续工作2小时后油温从45℃升至62℃,粘度下降导致泵容积效率跌了11%,相当于10000吨机型当场“缩水”1100吨。
所以别轻信厂家样本上那个加粗的“12000T”字样。去年帮常州一家新能源电池壳体厂选型时,我们坚持要求做72小时满负荷热态测试,结果原定的10000吨设备在第48小时出现主缸回程迟滞,最终换用强化导向套+双泵并联方案才达标。真正的吨位,是写在地基图纸上、刻在油温曲线里、压在操作员手心汗渍中的真实反馈。
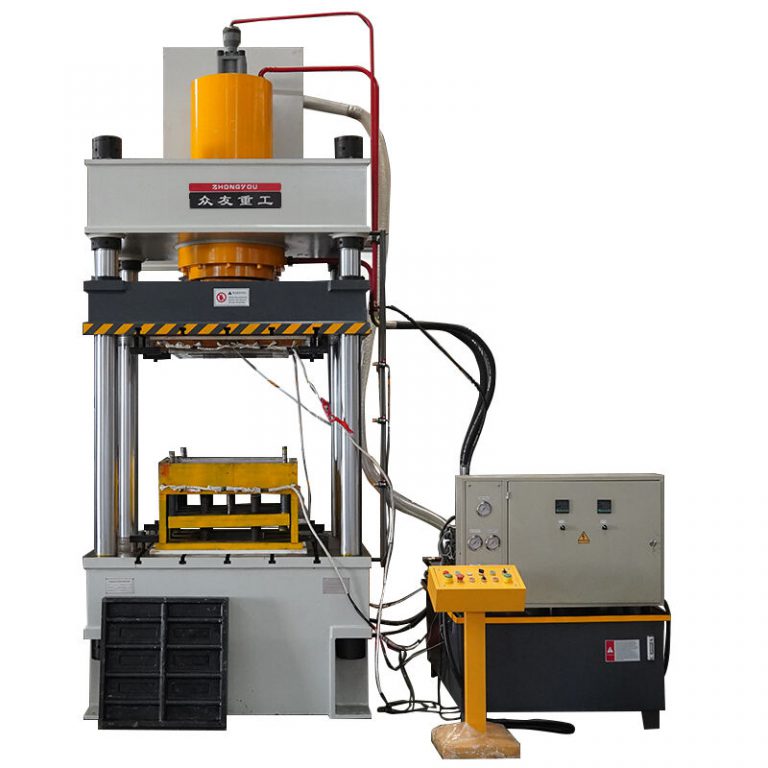
国内量产机型的现实天花板在哪?三个梯队很说明问题
目前国内市场能稳定交付的四柱液压机,按实际工程能力可划成清晰的三档。第一梯队是沈锻、天水锻压、合肥锻压等老牌国企,他们批量供货的上限在6300~8000吨区间,典型代表是为一汽解放配套的Y32-6300型,采用整体焊接横梁+预应力拉杆结构,在长春工厂已连续运行超8年,故障率低于0.7%。第二梯队以江苏扬力、广东金丰为代表,近年突破了9000吨级,但交付集中在西北、东北等重工业基地——不是技术做不到,而是华东地区厂房层高受限,9米以上净空的车间不到总数的12%。最值得玩味的是第三梯队:那些宣称“已造出12000吨样机”的企业,多数停留在单台验证阶段。我们查过国家特种设备型式试验报告,近三年通过型检的最高纪录是山东某厂的Y32-10000A,试验压力105MPa,但用户反馈其模具更换时间比8000吨机型多出40%,生产节拍反而拖慢。
有趣的是,吨位竞赛正在悄然转向。宁波一家专攻航空锻件的企业,去年把两台5000吨四柱机改造成同步双动系统,通过精密位置闭环控制,实现了等效11000吨的复合压制效果——没加一吨标称值,却解决了钛合金盘件中心疏松的老大难。这提醒我们:当物理尺寸逼近材料极限时,“怎么压”比“压多重”更决定成败。
选型时真正该盯死的三个本地化细节
如果你正为长三角某汽车零部件厂选设备,千万别照搬内蒙古钢厂的经验。我们给苏州客户做评估时,光地基方案就否决了三版:当地软土层厚达18米,常规C30混凝土筏板在7000吨级设备下三年沉降预计超12mm,最后采用桩基+钢格构架复合基础,成本增加37%但保障了模具同轴度。再比如电力配置——珠三角工厂普遍用2500kVA变压器,但10000吨液压机峰值功率常达2100kW,必须预留谐波治理柜,否则隔壁注塑车间的PLC会频繁重启。还有个血泪教训:去年温州某企业采购8000吨机,按北方标准选了-25℃低温液压油,结果梅雨季油箱结露,三个月内换了四次伺服阀。
说到底,四柱液压机的最大吨位从来不是实验室里的冷冰冰数字。它长在江南潮湿的空气里,压在西北干燥的戈壁地基上,也藏在东北老师傅听油泵声辨压力的耳朵里。当你站在车间里,看着红色压力表指针稳稳停在9200吨刻度时,那微微震颤的立柱、均匀渗出的微量液压油、还有操作工抹去额头汗珠后露出的笑容——这些才是吨位最真实的注脚。