在金属板材成型中,深拉伸工艺最怕遇到两个问题:法兰区起皱和底部撕裂。传统冲压或简单成型往往难以精确控制材料在模腔内的流动,而专用的深拉伸液压机通过独立控制压边力和拉伸速度,能够显著降低废品率。无论是汽车油底壳、家电面板还是不锈钢炊具,选择合适的拉伸设备是保证零件质量与生产节拍的关键。
本文从工程应用角度,解析深拉伸液压机的核心参数、结构配置以及防起皱的工艺逻辑,帮助采购与工艺人员避开选型误区。
深拉伸工艺的核心优势:为什么放弃传统成型?
与传统的铸造或简单的机械冲压相比,深拉伸工艺的核心在于“控制材料流动”。在拉伸过程中,板料边缘需要被压紧以防止起皱,同时中心区域又需要被平滑地拉入模腔。专用的深拉伸液压机能够针对独特的应用进行工程优化,提供对力分布和材料流动的精确控制。其直接结果是:获得表面光洁、尺寸稳定的零件,避免起皱或撕裂,同时大幅减少材料浪费和生产成本。
决定拉伸质量的四个核心设备参数
在评估深拉伸液压机时,采购人员通常会看到以下四个关键指标,它们直接决定了设备能“装多大的模具”以及“能拉多深的零件”:
- 工作台尺寸 (Bed Size):决定了模具的最大平面轮廓。对于汽车侧围或大型家电面板,需要足够宽大的工作台来支撑多工位或大尺寸拉伸模。
- 开口高度 (Daylight):即滑块在下死点时与工作台的最大距离。开口高度必须大于模具闭合高度、拉伸深度以及取件空间的总和,否则模具无法安装或零件无法取出。
- 滑块行程 (Stroke):直接决定了零件的最大拉伸深度。深拉伸件通常需要较长的行程,以确保冲头能完全穿过凹模并完成成型。
- 装机功率与系统压力 (Installed Power):深拉伸需要克服巨大的材料变形抗力和压边摩擦力。充足的电机功率和稳定的液压泵流量,是保证滑块在低速拉伸阶段不出现“爬行”或压力掉压的基础。
结构配置:单动、双动与液压垫的选型逻辑
深拉伸液压机的结构配置是控制成型质量的核心。根据工艺复杂度,设备通常分为以下几种配置:
单动带液压垫 (Single-action with cushion):这是目前应用最广泛的配置。主缸负责拉伸动作,工作台下方的液压垫(或下顶缸)通过顶杆向上施加压边力。这种结构成本适中,且通过比例阀控制,能够实现较为精确的压边力调节。
双动或三动结构 (Double/Triple-action):设备拥有内外两个或多个独立的滑块。外滑块负责压边,内滑块负责拉伸。这种配置能提供极其稳定的压边力,适合深腔、大变形量或高强度材料的拉伸,但设备造价和液压系统复杂度较高。
深拉伸时,压边力并非越大越好。过大的压边力会增加拉伸阻力导致底部破裂,过小则无法抑制法兰区起皱。建议在试模阶段通过液压系统微调压边力,寻找材料流动的临界平衡点。
国内成熟的液压机制造商(如山东瑞成数控等支持非标定制的厂家)在制造四柱液压机时,可根据客户的拉伸工艺需求,定制多点多级液压垫或加大吨位的下顶缸,从而在标准机身上实现复杂的压边力控制,无需盲目追求昂贵的双动结构。
典型行业应用与材料适配
深拉伸液压机广泛应用于需要无缝、高强度金属外壳的行业。设备不仅适用于低碳钢,还能通过调整拉伸速度和润滑条件,适配铝、不锈钢、铜和黄铜等材料:
- 汽车零部件:车身覆盖件、油底壳、油箱、减震器托盘等。要求设备具备高刚性和抗偏载能力。
- 家电制造:洗衣机/烘干机外壳面板、冰箱门板、烤箱内腔等。要求设备台面大,表面成型质量高。
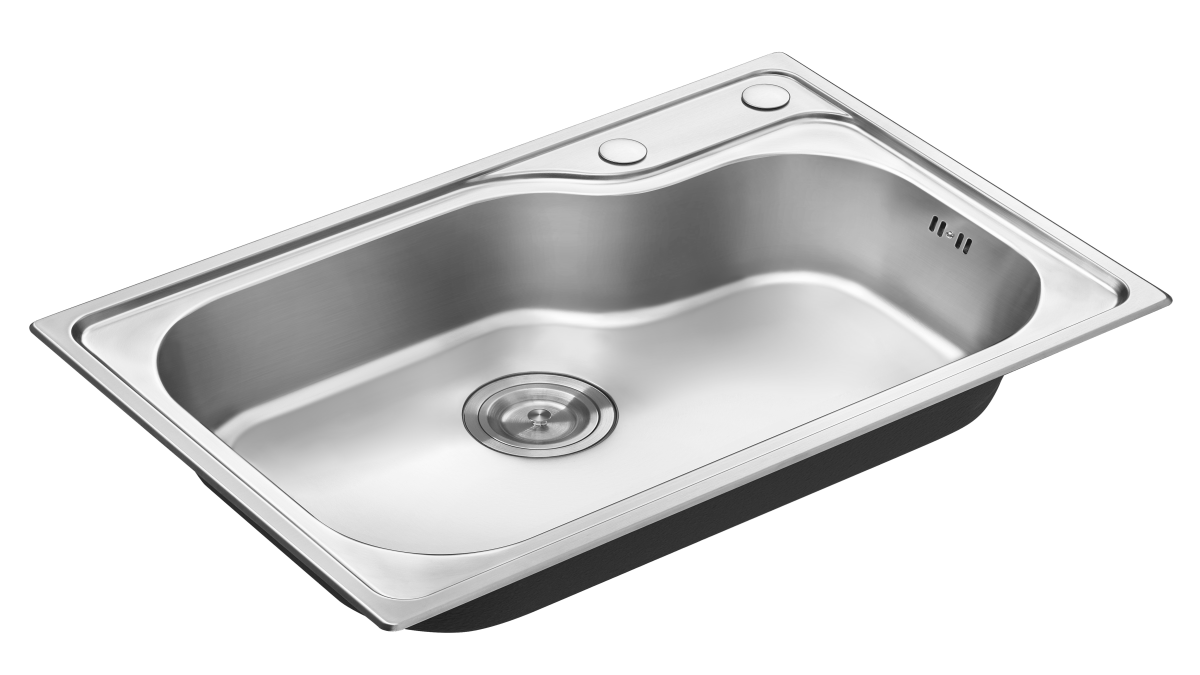
- 通用五金与电气:风扇罩、空调外壳、水槽、灯具及电气接线盒。
- 炊具与日用品:不锈钢锅具、盆、保温杯外壳等。通常需要较高的拉伸速度和特定的表面保护工艺。
提升产线效率的自动化与辅助配置
现代深拉伸产线不再局限于单机操作,而是向自动化和快速换模方向发展。在采购设备时,可考虑以下增强配置以提升整体OEE(设备综合效率):
- 多点压边与平行调平:确保大型模具在受压时保持平行,防止因偏载导致的零件厚度不均。
- 模具夹紧与快速换模 (Die clamping):配合移动工作台或自动模具存储系统,将换模时间从数小时缩短至几十分钟。
- 自动化连线:预留与拆垛机、机器人抓取、卷料送料系统及废料输送机通讯的PLC接口,实现无人化连续生产。
深拉伸工艺的成功,一半在于模具设计,另一半在于液压机的控制精度与结构刚性。从设备选型、参数确认到生产调试,选择具备非标定制能力和全程技术支持的制造伙伴,是降低项目风险的有效途径。