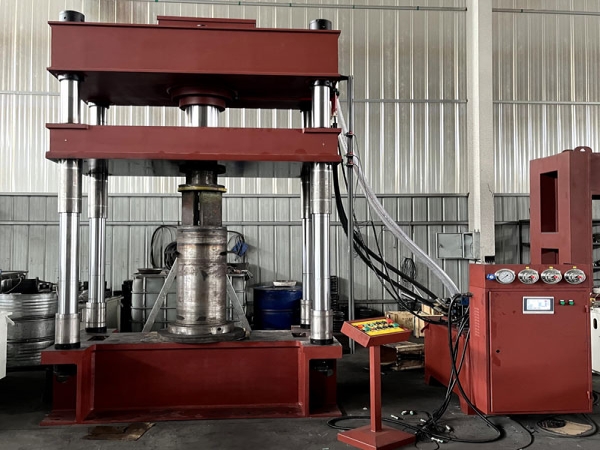
伺服三梁四柱液压机是配备伺服驱动与数字控制系统的液压成型设备,大台面工件在压制时常常面临滑块平行度难以保持、能耗偏高、工艺参数无法存储追溯的问题。160吨出力配合1930开口和1610x1050工作台面,为大尺寸工件的自动化压制提供了稳定基础。
该设备采用海天伺服电机与PLC触摸屏,可在压制过程中按需调整输出,减少溢流损耗。四柱导向结构保持滑块平行闭合,有助于提升大台面工件的成型一致性。

伺服三梁四柱液压机的核心特点围绕伺服驱动、数字控制与四柱导向
海天伺服电机18.5kw作为动力核心,可根据负载需求调整转速,在保压阶段降低输出,减少溢流发热。该配置适配需要长时间保压或间歇工作的自动化场景,有助于降低运行能耗。
PLC触摸屏提供数字化工艺参数设定界面,可存储压力、行程、保压时间等多组配方。多品种小批量生产时,调用已有参数即可快速换型,减少人工调试时间。
三梁四柱结构通过四柱导向保持滑块平行度,偏载承受能力较强。大台面工件在压制时受力面积大,四柱导向有助于抑制滑块偏斜,确保工件各部位受力均匀。
开口1930与行程300的组合允许高大工件或高模具安装,同时满足短行程压制需求。对于成型深度较浅但投影面积大的工件,该配置可兼顾装模空间与压制效率。
可选配置按本型号给定的伺服、泵组与控制方案列出
以下配置选项基于本型号数据,用于评估自动化与节能需求的匹配程度。
海天伺服电机18.5kw:伺服驱动系统按需供油,降低发热与能耗,适配对节能和油温控制有要求的连续生产场景。
油泵32:与伺服电机配合提供系统流量,实现压力与速度的匹配,适配不同压制速度需求。
PLC触摸屏:集成压力、行程、时间参数设定与存储,适配需要工艺追溯和快速换模的自动化产线。
伺服三梁四柱液压机的工程解析与选型要点
非标需求:大台面工件需要较大压制面积和较高滑块平行度。工程约束:台面1610x1050与开口1930决定了模具最大轮廓和闭合高度。解决方案:四柱导向结构保持滑块平行,伺服系统提供稳定压力输出,采购时需根据工件投影面积核算台面利用率。
非标需求:多品种小批量生产需要快速切换工艺参数。工程约束:传统继电器控制无法存储参数,换型时间长。解决方案:160吨伺服液压机的PLC触摸屏可存储多组配方,调用即可运行,减少重复调试。
非标需求:长时间保压工艺对能耗和油温敏感。工程约束:普通异步电机持续运转导致能耗高、油温上升。解决方案:海天伺服电机在保压阶段降低转速,减少溢流发热,适合需要长时间保压的成型工艺。
从开口1930与行程300的组合来看,模具最大闭合高度可达约1630,适合高大工件或高模具安装。台面1610x1050界定了模具平面轮廓范围,采购时需根据工件投影面积和模具外形尺寸进行核算。
伺服电机与油泵匹配需核对流量曲线,大台面压制时建议检查四柱预紧力,避免偏载导致滑块倾斜。
本机不适合高速连续冲压或精密电子零件的高频薄板冲裁;当工艺需要极高动态响应或闭式框架抗偏载结构时,更适合评估伺服液压机或闭式框架液压机分类下的设备。
160吨三梁四柱液压机技术参数覆盖出力、开口、行程与控制配置
| 产品名称 | 160吨三梁四柱液压机 |
|---|---|
| 公称力 | 160吨 |
| 开口 | 1930 |
| 行程 | 300 |
| 工作台面 | 1610x1050 |
| 伺服电机 | 海天18.5kw |
| 油泵 | 32 |
| 控制系统 | PLC触摸屏 |
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
机身结构:三梁四柱结构,提供四柱导向与滑块平行度。
伺服电机:海天18.5kw,作为液压系统动力源。
油泵:32,提供系统所需液压油流量。
控制系统:PLC触摸屏,实现工艺参数数字化设定与存储。
安装调试与维护要点
安装前需检查地基水平与地脚螺栓固定,确保机身稳定,减少压制时的振动传递。
调试时核对四柱导向间隙与滑块平行度,检查伺服电机与油泵的联轴器对中,避免异常噪音。
日常维护需保持油液清洁度,定期检查PLC触摸屏接线与传感器信号,确保参数设定准确。
长期停机后应空载运行数分钟,确认各动作正常后再加载,防止密封件干摩擦。
常见问题围绕伺服三梁四柱液压机的节能、模具匹配与采购确认展开
伺服三梁四柱液压机比普通液压机节能多少?
节能效果取决于工作循环。伺服电机在保压和待机阶段降低转速,减少溢流损耗。对于长时间保压或间歇工作的工艺,能耗通常低于普通异步电机系统,具体数值需根据实际压制周期评估。
160吨伺服液压机适合多大尺寸的模具?
模具平面轮廓需控制在1610x1050工作台面范围内,并预留压板固定空间。模具闭合高度需小于开口1930与行程300的差值,建议提供模具图纸以便核对装模空间与顶出需求。
PLC触摸屏能存储多少组工艺参数?
PLC触摸屏的存储容量取决于程序配置,通常可存储多组压力、行程、保压时间配方。多品种生产时,调用对应参数即可运行,减少人工调试时间。具体组数可根据控制方案确认。
采购这台设备需要提供哪些工艺信息?
需要提供工件尺寸、材质、成型压力、保压时间、模具外形尺寸及闭合高度。若涉及自动化连线,还需说明上下料方式、节拍要求和通讯接口,以便确认伺服电机功率与PLC控制方案是否匹配。